Artykuł sponsorowany
Jak producent kontroluje jakość okien na każdym etapie, zanim trafią do budynku
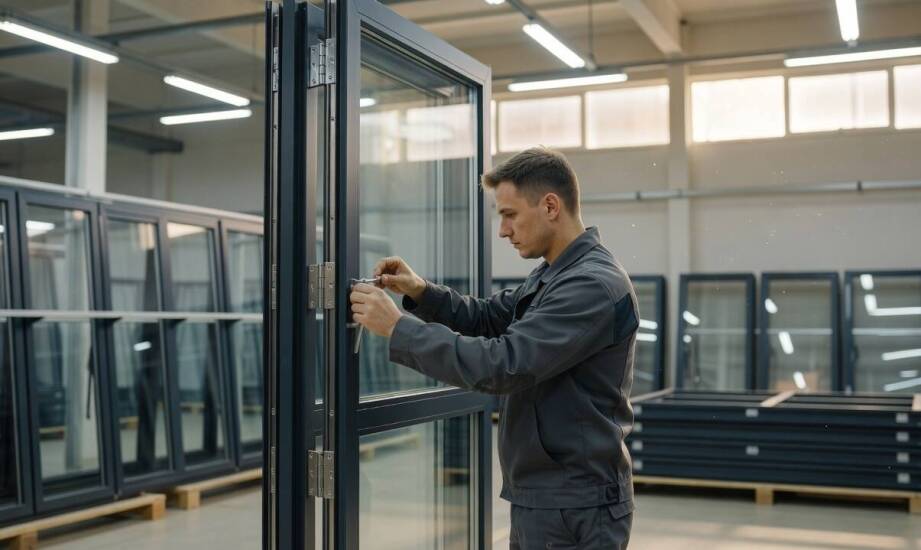
Dwa okna PCV o identycznych wymiarach i wyglądzie zewnętrznym mogą wykazywać zupełnie inną trwałość już po kilku latach eksploatacji. Różnica w zachowaniu parametrów wynika bezpośrednio z jakości przygotowania komponentów podczas poszczególnych etapów tworzenia stolarki. Konstrukcja oparta na profilach klasy A, gdzie grubość ścianek zewnętrznych wynosi minimum 2,8 mm, zachowuje sztywność naroży o kilkanaście procent wyższą niż systemy niższych klas. Odpowiednio dobrane wzmocnienia stalowe oraz staranna obróbka materiału decydują o odporności ramy na parcie wiatru i gwałtowne zmiany temperatury. Nawet najlepszy system wymaga rygorystycznego nadzoru nad każdym detalem wykonania.
Jak dobór profili i okuć wpływa na późniejszą trwałość?
Profesjonalny producent stolarki okiennej rozpoczyna weryfikację jakości od rygorystycznego badania surowców przed wpuszczeniem ich na linię technologiczną. Dostarczane komponenty muszą spełniać określone wymogi techniczne. Elementy konstrukcyjne podlegają ocenie pod kątem zgodności z normą PN-EN 12608, pakiety szybowe sprawdzane są pod względem izolacyjności termicznej, a systemy ryglowania muszą gwarantować wymaganą nośność. Użycie słabszych materiałów bazowych to błędy niemożliwe do naprawienia podczas późniejszego montażu. Ścisła selekcja na wejściu bezpośrednio warunkuje odporność ramy na trwałe odkształcenia.
Kolejnym krokiem wymagającym ścisłego nadzoru jest obróbka mechaniczna materiału. Cięcie profili z tworzywa sztucznego oraz elementów stalowych za pomocą zaawansowanych maszyn CNC zapewnia bardzo wysoką powtarzalność wymiarową wszystkich detali. Urządzenia sterowane numerycznie interpretują dane bezpośrednio z systemu projektowego, co eliminuje ryzyko pomyłki podczas przygotowywania części. Idealne spasowanie ramy i skrzydła gwarantuje równomierne przyleganie uszczelek obwodowych, zapobiegając przedmuchom wiatru na łączeniach. Brak odpowiedniej precyzji na stanowisku tnącym sprawia, że docelowo niemożliwe staje się uzyskanie szczelnej bariery przed warunkami atmosferycznymi.
Kiedy proces produkcji ujawnia błędy technologiczne?
Zgrzewanie naroży stanowi najbardziej krytyczny moment dla mechanicznej stabilności całego wyrobu. Maszyny rozgrzewają krawędzie profili do ściśle określonej temperatury, a następnie dociskają je z wyliczoną siłą przez wyznaczony czas. Każde odchylenie od optymalnych parametrów prowadzi do trwałego osłabienia konstrukcji. Skutki nieprawidłowego łączenia ujawniają się szybko podczas zakładowych testów wytrzymałościowych. Badania polegające na obciążaniu zgrzewów siłami ściskającymi i rozciągającymi natychmiast obnażają braki w strukturze połączenia. Prawidłowo stopiony i oczyszczony narożnik bez problemu znosi znaczne obciążenia eksploatacyjne, zachowując idealną geometrię.
Szklenie skrzydeł i precyzyjne okuwanie decydują o ostatecznym komforcie obsługi gotowego wyrobu. Zastosowanie odpowiednich podkładek dystansowych przenosi masę ciężkiego pakietu szybowego na stalowe wzmocnienia wewnątrz ramy. Błędy podczas tego procesu skutkują opadaniem skrzydła i koniecznością częstej regulacji zawiasów. Prawidłowo zamocowane elementy ryglowania muszą z kolei działać płynnie przy każdym obrocie klamki. Zbyt luźne lub niewłaściwie spasowane mechanizmy powodują trudności z domykaniem ramy i przyspieszają fizyczne zużycie elementów ruchomych.
Marka SCHWARZ, funkcjonująca oficjalnie jako FPHU Schwarz B. i L. Szwarc, działa na rynku od 1998 roku, monitorując poszczególne etapy powstawania stolarki i opierając certyfikację na sprawdzonych wewnętrznych procesach produkcyjnych.
Ostateczne właściwości techniczne gotowego wyrobu wynikają z rygorystycznego utrzymywania reżimu technologicznego na każdym stanowisku. Skupienie się wyłącznie na jednym parametrze izolacyjnym nie oddaje rzeczywistej użyteczności okna w warunkach budowlanych. Niedociągnięcia powstałe na wczesnym etapie selekcji surowców lub mechanicznego cięcia materiału przenoszą się bezpośrednio na fazę łączenia profili oraz instalacji wypełnień szklanych. Nawet drobne odchylenia wymiarowe uniemożliwiają poprawne wyregulowanie mechanizmów zamykających.
Skuteczna weryfikacja poprawności wykonania obejmuje całą drogę materiału przez zakład. Wykrycie słabego ogniwa przed zapakowaniem wyrobu chroni przyszłego użytkownika przed problemami z przedmuchami chłodnego powietrza czy przeciekaniem wody opadowej. Dokładne monitorowanie pracy maszyn numerycznych i zachowania materiału podczas zgrzewania minimalizuje odsetek wad fabrycznych. Trwałość stolarki zależy docelowo od spójności procedur zakładowych, które gwarantują prawidłowe spasowanie dziesiątek pojedynczych detali.
Kategorie artykułów
Polecane artykuły
Jak przebiega operacja zaćmy i wybór soczewki? Od kwalifikacji do gojenia
Wielu pacjentów odczuwa uzasadnioną niepewność przed zabiegiem usunięcia zmętniałej soczewki. Brak wiedzy na temat kolejnych etapów leczenia rodzi obawy dotyczące odczuć bólowych, ewentualnych powikłań oraz ostatecznego poziomu widzenia. Zrozumienie całego procesu diagnostyczno-terapeutycznego, od p
Jakie są najnowsze innowacje wspierające skup rolnych płodów?
W dzisiejszym rolnictwie innowacje odgrywają kluczową rolę w efektywności i rentowności produkcji. Nowe technologie wspierają procesy logistyczne oraz jakość zbiorów. Rozwiązania te odpowiadają na rosnące wymagania rynku oraz potrzebę zrównoważonego rozwoju. W artykule omówimy nowoczesne metody stos