Artykuł sponsorowany
Jak parametry dłutowania wpływają na dokładność rowków wpustowych i jakość powierzchni
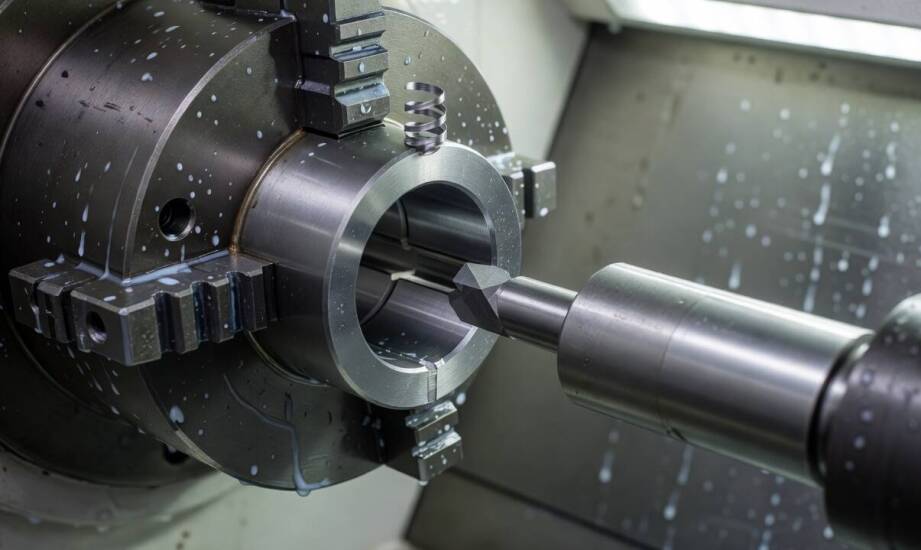
Ten sam rowek wpustowy po obróbce może wizualnie wyglądać na poprawny i spełniać podstawowe wymiary. Mimo to często nie zapewnia on odpowiedniego luzu lub wcisku podczas docelowego montażu wału z piastą. Problem zazwyczaj wynika z kumulacji drobnych odchyłek w szerokości, głębokości i położeniu geometrycznym rowka względem głównej osi bazowej elementu. Taka sytuacja w praktyce warsztatowej uniemożliwia prawidłowe osadzenie wpustu pryzmatycznego zgodnie z obowiązującymi normami technicznymi. Zrozumienie wpływu poszczególnych ustawień kinematycznych maszyny na ostateczną jakość detalu stanowi fundament stabilnego procesu produkcji. Brak kontroli nad podstawowymi zmiennymi prowadzi do powstawania braków i wydłuża proces składania maszyn.
Wpływ parametrów procesu na tolerancję wymiarową
Głębokość pojedynczego przejścia, wartość posuwu, całkowita sztywność układu mocowania oraz rodzaj zastosowanego chłodzenia bezpośrednio decydują o ostatecznym kształcie obrabianego detalu. Prawidłowo realizowane dłutowanie kanałków opiera się na precyzyjnym zbalansowaniu prędkości skrawania z właściwościami mechanicznymi danego stopu. Mniejsza głębokość wchodzenia w materiał podczas pojedynczego cyklu ogranicza ryzyko powstawania szkodliwych drgań maszyny. Zredukowane obciążenie oprawki przekłada się na znacznie wolniejsze zużycie narzędzia tnącego, co ma kluczowe znaczenie przy obróbce twardych stopów. Z kolei wielkość posuwu rzutuje wprost na chropowatość powierzchni bocznych i dna rowka, determinując przydatność elementu w układach napędowych.
Utrzymanie bardzo wysokiej sztywności układu mocującego zapobiega mikroskopijnym ugięciom przedmiotu pod naporem narzędzia. Stabilne ułożenie półfabrykatu w uchwycie eliminuje odchyłki w położeniu samego rowka względem osi obrotu. Zbyt agresywny posuw połączony z brakiem stabilności prowadzi do przekroczenia wyznaczonych tolerancji szerokości i głębokości wpustu. Błędy te uniemożliwiają poprawne pasowanie elementów współpracujących i odczuwalnie skracają żywotność całego połączenia mechanicznego. Zastosowanie odpowiednio dobranego chłodziwa zapobiega przytarciom na krawędziach i chroni strukturę płytki skrawającej przed negatywnymi skutkami szoku termicznego.
Integracja operacji CNC i obróbka wymagających detali
Wykonywanie wpustów pryzmatycznych warto łączyć z toczeniem lub frezowaniem w jednym cyklu pracy obrabiarki CNC, jeśli pozwala na to geometria detalu. Taka integracja kilku operacji na jednym stanowisku eliminuje błąd bazowania, który naturalnie pojawia się podczas wielokrotnego przenoszenia półfabrykatu między maszynami. Skraca to również całkowity czas cyklu produkcyjnego i redukuje koszty logistyki wewnątrzzakładowej. Praktyka inżynieryjna firmy WELMAR Adam Waldemar pokazuje, że realizacja rowka bezpośrednio po przetoczeniu średnicy podnosi powtarzalność współosiowości w krótkich i średnich seriach.
Obróbka specyficznych materiałów konstrukcyjnych wymusza z kolei świadomą korektę ustawień wyjściowych sterownika. Stopowe aluminium pozwala na zastosowanie wyższych prędkości skrawania oraz głębszych przejść roboczych narzędzia w porównaniu ze standardowymi gatunkami stali węglowych. Zupełnie inaczej zachowują się stale austenityczne i nierdzewne, które wymuszają wyraźną redukcję parametrów połączoną z bardzo obfitym chłodzeniem. Wynika to z ich silnej skłonności do miejscowego utwardzania powierzchniowego pod wpływem wydzielanego ciepła, co może uszkodzić ostrze. Rowki ślepe najczęściej poddaje się obróbce na dłutownicach, choć przy zastosowaniu dedykowanego oprzyrządowania możliwe staje się również ich przeciąganie na obrabiarkach numerycznych.
Dobór optymalnej technologii formowania kanałków zawsze zależy od analizy kilku nakładających się na siebie czynników produkcyjnych. Inżynier technolog musi uwzględnić wymaganą klasę dokładności wymiarowej, wielkość planowanej partii materiału oraz stan wyjściowy samego półfabrykatu. Przy produkcji wielkoseryjnej standardowych elementów przelotowych wyższą wydajność procesową zapewnia metoda przeciągania. W takich warunkach krótki czas wykonania pojedynczego detalu rekompensuje koszty zakupu długiego przeciągacza.
Przy występowaniu zmiennych profili produkcyjnych, konieczności formowania kanałków nieprzelotowych czy potrzebie łączenia operacji w jednym cyklu maszynowym, tradycyjna kinematyka skrawania ruchem prostoliniowym daje największą elastyczność. Pozwala ona na wprowadzanie szybkich korekt w programie i stosowanie uniwersalnych płytek wieloostrzowych bez konieczności inwestowania w specjalistyczne narzędzia kształtowe. Prawidłowe zbilansowanie parametrów skrawania z ogólną sztywnością obrabiarki decyduje o bezawaryjnym przenoszeniu momentu obrotowego przez zaprojektowane połączenie kształtowe.
Kategorie artykułów
Polecane artykuły

Jak zabezpieczyć swój dom przed ryzykiem żywiołowych klęsk?
W obliczu rosnącego ryzyka klęsk żywiołowych, zabezpieczenie domu staje się kluczowe. Podjęcie działań prewencyjnych pozwala na ochronę mienia oraz zdrowia domowników. Odpowiednie przygotowanie przynosi korzyści w postaci oszczędności finansowych i spokoju ducha. Zrozumienie zagrożeń oraz ich potenc

Jak przebiega operacja zaćmy i wybór soczewki? Od kwalifikacji do gojenia
Wielu pacjentów odczuwa uzasadnioną niepewność przed zabiegiem usunięcia zmętniałej soczewki. Brak wiedzy na temat kolejnych etapów leczenia rodzi obawy dotyczące odczuć bólowych, ewentualnych powikłań oraz ostatecznego poziomu widzenia. Zrozumienie całego procesu diagnostyczno-terapeutycznego, od p